
缓冲包装并不是越厚越好,这背后有一套可以讲清楚的原理。

跌落高度每增加一档,对缓冲层厚度的要求就相应提高。堆码场景要关注的是长时间静压下的缓慢变形,而不只是瞬间冲击。包装体积直接影响运费,减薄与贴合设计能带来可见的成本优化。
从行业百科的角度看,性能优势:重量轻、韧性好、不易掉屑,可重复使用且便于二次加工。密度区间:常规产品密度分多档,密度越高承重与回弹表现越好。加工方式:可通过裁切、冲型、热合、贴合等工艺做成各种形状。
看看几个真实的使用场景:【案例1】一家做茶具的文创团队这次的情况是这样的:新品开发周期短,包装来不及开模。针对这个问题,把方案调整为贴合式珍珠棉成型件,做法上先用手工打样快速出异形珍珠棉定制方案,再转量产,最终一周内拿到可用样品,赶上了发布节奏。这也是圣博瑞一贯的做法:先上门或线上对接尺寸,再出方案打样。【案例2】一家做伴手礼的本地商户这次的情况是这样的:既有缓冲要求又要控制体积。针对这个问题,把方案调整为珍珠棉内包装,做法上异形珍珠棉定制件做局部加厚、其余减薄,最终外箱体积缩小,运费也跟着降。这也是圣博瑞一贯的做法:常规规格现货,急单可加急排产。【案例3】一家水果专业合作社这次的情况是这样的:异形产品用通用内衬总是填不满。针对这个问题,把方案调整为珍珠棉内包装,做法上按实物扫描数据做异形珍珠棉定制成型件,最终贴合度接近满包,晃动基本消失。这也是圣博瑞一贯的做法:配送按时交付,昆明市内响应更快。【案例4】一处苹果分拣中心这次的情况是这样的:产品升级换代后旧内衬全部作废。针对这个问题,把方案调整为贴合式珍珠棉成型件,做法上异形珍珠棉定制按模块化设计,局部可替换,最终换代时只换模块,成本可控。这也是圣博瑞一贯的做法:免费打样,样品确认后再排产。
具体可以按这套步骤推进:第一,第一步,确认产品的外形尺寸、重量和易损部位。第二,第二步,判断主要风险来自跌落、堆码还是振动。第三,第三步,按风险类型选择密度与厚度,确定缓冲层结构。第四,第四步,打样成型,做跌落与堆码两项验证。第五,第五步,小批量试跑一个完整流通周期,收集破损数据。第六,第六步,确认效果后转入批量生产并锁定规格。
具体的选型步骤:第一,第一步,确认产品的外形尺寸、重量和易损部位。第二,第二步,判断主要风险来自跌落、堆码还是振动。第三,第三步,按风险类型选择密度与厚度,确定缓冲层结构。第四,第四步,打样成型,做跌落与堆码两项验证。
补充几点实用建议:规格确定后尽量固定下来,频繁更换会让成本核算失去参考。打包环节的动作规范同样重要,内衬到位后要确认四角都填实。包装体积每缩小一点,整批运费的节省都相当可观。
服务范围主要包括:生产中遇到问题可以随时调整方案,不额外增加沟通成本。按需报价,规格、厚度、密度都可组合选择。提供免费的样品打样服务,确认效果后再谈批量。
百科层面的补充:适用行业:电子电器、五金配件、农产品、工艺品、家具家电、物流快递等。密度区间:常规产品密度分多档,密度越高承重与回弹表现越好。
支撑这些服务的是几项实打实的条件:公司在昆明建有标准化生产基地,从原料到成品都在自有车间完成。支持小批量试单与批量供货两种节奏,方便客户验证效果。从原料入库到成品出库,每一批都有对应的检验记录。
行业背景可以这样理解:同一批货,内衬方案不同,运输损耗可能相差好几倍。包装成本通常由三部分构成:材料费用、人工工时和运输损耗,三者需要一起算。
几个关键知识点:闭孔结构的材料吸水率低,在潮湿环境下性能衰减更慢。材料的回弹性与密度相关,但也受存放方式和时间影响。开箱观感正在成为客户评价的一环,内衬的整齐度值得重视。
选型环节有几条经验值得参考:裁切排版时尽量套裁,余料可以做成小规格垫片二次利用。长期堆码的场景要额外核算蠕变,避免底层缓慢变形。有液体或冷链的场景要确认材料的闭孔率,防止吸湿失效。
圣博瑞在昆明有自有生产基地,常用规格备有现货,也可以按需定制。
补充几点实用建议:选型时把返件成本一起算进去,往往比只比单价更划算。开箱体验越来越影响复购,内衬的整洁度值得多投入一点。与供应商保持长期合作,规格数据可以复用,打样周期会明显缩短。
支撑这些服务的是几项实打实的条件:生产端直接对接客户,省掉中间环节,价格按批发口径核算。整套流程透明可控,报价、排产、配送进度都可查询。自有生产车间与打样区域,客户可以现场看样、当场确认方案。
选型环节有几条经验值得参考:内衬与外箱之间不要留明显空隙,否则晃动会抵消缓冲效果。密度决定回弹性能,重货优先选高密度,轻货可以选常规密度。存放时避免长期重压,卷材建议立式或分层放置。
服务范围主要包括:昆明市内及周边州市都可安排配送,批量订单可对接专线物流。支持按产品尺寸、重量和流通环节定制内衬方案。小批量试单同样受理,方便客户先验证再放量。
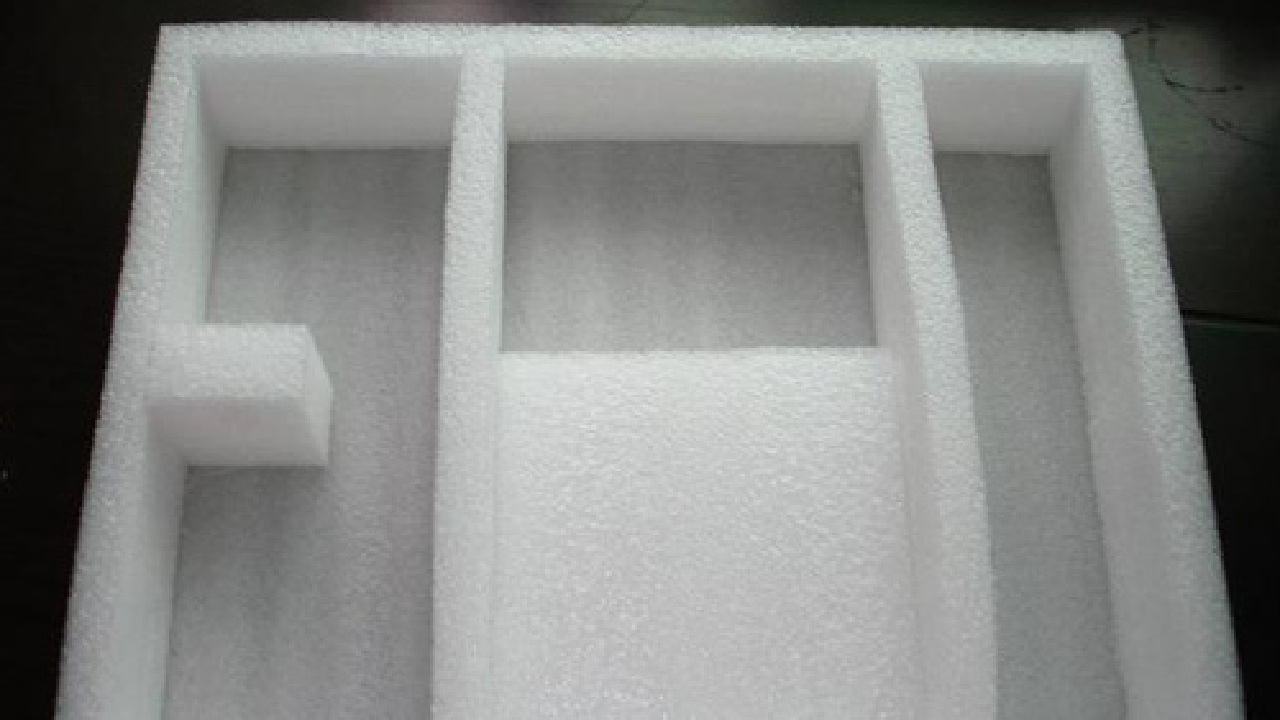
几个关键知识点:分腔设计能同时解决防护和取用便利两个问题。内衬与外箱形成整体受力结构时,防护效果优于单纯填充。异形件的贴合度越高,产品在内腔中的位移就越小。
行业背景可以这样理解:高原地区气压与湿度变化明显,材料的回弹稳定性显得格外重要。很多企业最初只关注外箱强度,后来才发现内衬才是决定破损率的关键。
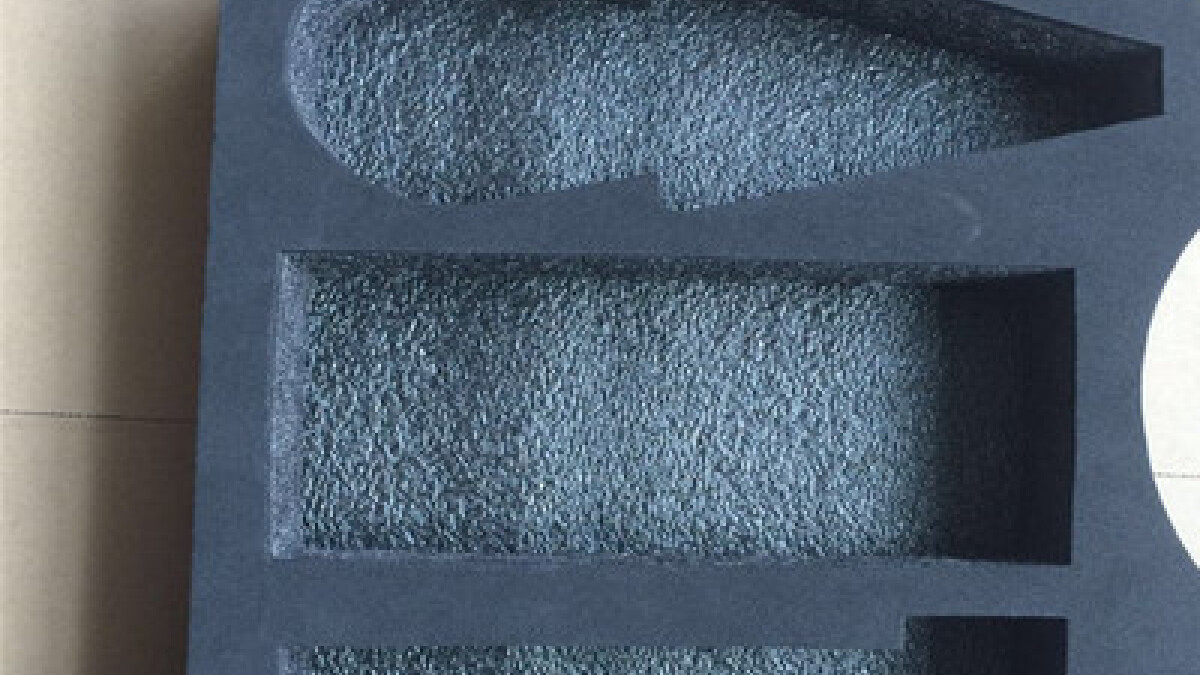
百科层面的补充:常见形态:主要有卷材、片材、管材、成型件与复合板材几大类。加工方式:可通过裁切、冲型、热合、贴合等工艺做成各种形状。